

আর্দ্র দানাদারকরণে স্টার্চের ঘনত্ব পর্যবেক্ষণ
এর বহুমুখী ব্যবহার এবং সাশ্রয়ীতার কারণে ট্যাবলেট উৎপাদনে স্টার্চ একটি অপরিহার্য সহায়ক উপাদান। ওয়েট গ্র্যানুলেশন প্রক্রিয়ার মূল চ্যালেঞ্জ হলো এর ঘনত্ব এবং আর্দ্রতার পরিমাণ নির্ভুলভাবে নিয়ন্ত্রণ করা। এই তারতম্যগুলোই পরবর্তী পর্যায়ে পণ্যের গুণগত ত্রুটির অন্যতম প্রধান কারণ, যেমন—ট্যাবলেট ফেটে যাওয়া, ওজনের তারতম্য এবং দ্রবণের অসামঞ্জস্যতা।
প্রসেস অ্যানালিটিক্যাল টেকনোলজি (পিএটি), বিশেষত আলট্রাসনিক কনসেন্ট্রেশন মিটার, রিয়েল-টাইম ও ইন-লাইন পর্যবেক্ষণের মাধ্যমে স্টার্চ বাইন্ডারের ঘনত্ব নিয়ন্ত্রণ করে, যা প্রচলিত, প্রতিক্রিয়াশীল ও পরীক্ষা-ভিত্তিক পদ্ধতি থেকে একটি সক্রিয় ও নিয়ন্ত্রণ-ভিত্তিক পদ্ধতিতে পরিবর্তন আনে।
অনলাইন ইউরিয়া পর্যবেক্ষণের চ্যালেঞ্জসমূহ
কঠিন ডোজ ফর্মে স্টার্চের মৌলিক ভূমিকা
বহুমুখী সহায়ক উপাদান হিসেবে স্টার্চ
স্টার্চ একটি প্রাকৃতিক, অ-বিষাক্ত এবং সাশ্রয়ী বায়োপলিমার, যা ট্যাবলেটের মতো কঠিন ডোজ ফর্মের ক্ষেত্রে সবচেয়ে বহুল ব্যবহৃত সহায়ক উপাদানগুলোর মধ্যে অন্যতম। এর বহুমুখিতা একটি প্রধান সুবিধা, যা এটিকে একই ফর্মুলেশনের মধ্যে একাধিক কাজ করতে সক্ষম করে এবং ওয়েট গ্র্যানুলেশনের ক্ষেত্রে এটি প্রায়শই বাইন্ডার ও ডিসইন্টিগ্র্যান্ট উভয় হিসেবেই কাজ করে।
স্টার্চের কার্যকরী বৈশিষ্ট্যvaryএর উদ্ভিদগত উৎস, যেমন ভুট্টা, আলু বা জোয়ার, এর অ্যামাইলোজ-টু-অ্যামাইলোপেকটিন অনুপাত এবং দানাদার গঠন নির্ধারণ করে। এই অন্তর্নিহিত পার্থক্যের কারণে বিভিন্ন উৎসের স্টার্চ পরস্পর পরিবর্তনযোগ্য নয়। উদাহরণস্বরূপ, আলুর স্টার্চের সান্দ্রতা সাধারণত বেশি হয়, অন্যদিকে ভুট্টার স্টার্চের নিজস্ব নির্দিষ্ট পেস্টিং বৈশিষ্ট্য রয়েছে। ফর্মুলেশন তৈরির জন্য এই উৎস-নির্দিষ্ট বৈশিষ্ট্যগুলো বোঝা অত্যন্ত গুরুত্বপূর্ণ।
নিম্নলিখিত সারণিতে বিভিন্ন স্টার্চের উৎস এবং তাদের কার্যকরী ভূমিকার মধ্যকার সম্পর্ক সংক্ষেপে তুলে ধরা হলো:
| স্টার্চের উৎস | সাধারণ অ্যামাইলোজ/অ্যামাইলোপেকটিন অনুপাত | মূল কার্যকরী বৈশিষ্ট্য | ভৌত-রাসায়নিক বৈশিষ্ট্য |
| ভুট্টা | প্রায় ২৭:৭৩ | বাইন্ডার, বিয়োজক, ফিলার | জেলটিনাইজেশন তাপমাত্রা, মাধ্যমের সান্দ্রতা |
| আলু | আনুমানিক ২২:২৫ | বিচ্ছিন্নকারী, ফিলার | নিম্ন জেলাটিনাইজেশন তাপমাত্রা, উচ্চ সান্দ্রতা |
| জোয়ার | প্রায় ১৯.২:৮০.৮ | বাইন্ডার, বিচ্ছিন্নকারী | দ্রুততর বিয়োজন, উচ্চতর দ্রবণ হার |
উৎপাদন প্রক্রিয়া অপ্টিমাইজ করা নিয়ে কোনো প্রশ্ন আছে?
স্টার্চের ক্রিয়ার কার্যপ্রণালীগত ব্যাখ্যা
বাইন্ডার হিসেবে স্টার্চ: জেলাটিনাইজেশনের গুরুত্ব
জেলাটিনাইজেশন প্রক্রিয়ার কারণে স্টার্চ ওয়েট গ্র্যানুলেশনে একটি কার্যকর বাইন্ডার হিসেবে কাজ করে। এই প্রক্রিয়ায় তাপ ও পানি স্টার্চের ক্রিস্টালাইন কাঠামোকে অপরিবর্তনীয়ভাবে ভেঙে দেয়। প্রাকৃতিক স্টার্চ, যা ঠান্ডা পানিতে দ্রবীভূত হয় না, তার অ্যামাইলোজ এবং অ্যামাইলোপেকটিন পলিমারগুলোকে হাইড্রেট করার জন্য এই রান্নার ধাপটির প্রয়োজন হয়, যা তাদের বাইন্ডিং ক্ষমতাকে সক্রিয় করে তোলে।
অ্যামাইলোপেকটিনের অত্যন্ত শাখাযুক্ত, বৃক্ষসদৃশ গঠন অসংখ্য সংযোগস্থল প্রদান করে, যা এটিকে কার্যকরভাবে কণাগুলোকে একত্রে ধরে রাখতে সাহায্য করে। অন্যদিকে, অ্যামাইলোজ তার রৈখিক গঠনের কারণে শীতল হওয়ার সাথে সাথে সান্দ্রতা বৃদ্ধি করে এবং একটি জেল নেটওয়ার্ক তৈরি করে, যা দানার স্থিতিশীলতাকে আরও শক্তিশালী করে।
শিল্প প্রক্রিয়াগুলোকে সুবিন্যস্ত করতে এবং রান্নার প্রয়োজনীয়তা দূর করতে প্রিজেলাটিনাইজড স্টার্চ তৈরি করা হয়েছিল। এই স্টার্চগুলো, যা আংশিক বা সম্পূর্ণরূপে জেলাটিনাইজড, ঠান্ডা জলে দ্রবীভূত হয় এবং শুকনো পাউডার হিসেবে ফর্মুলেশনে যোগ করা যেতে পারে। গ্র্যানুলেশনের সময়, জল এদেরকে ইন-সিটু সক্রিয় করে, যা উৎপাদনকে সহজ করার পাশাপাশি শক্তিশালী বন্ধন ক্ষমতা নিশ্চিত করে।
বিয়োজনকারী হিসেবে শ্বেতসার: স্ফীতি এবং শোষণ
স্টার্চ একটি ক্লাসিক বিয়োজক, যার প্রধান কার্যপ্রণালী হলো স্ফীত হওয়া। যখন একটি ট্যাবলেট কোনো জলীয় মাধ্যমের সংস্পর্শে আসে, তখন কৈশিক ক্রিয়ার (উইকিং) মাধ্যমে জল ট্যাবলেটের ছিদ্রযুক্ত ম্যাট্রিক্সে প্রবেশ করে। স্টার্চের দানাগুলো জল শোষণ করে এবং তাদের মূল আয়তনের চেয়ে কয়েকগুণ ফুলে ওঠে। এই স্ফীতির ফলে সৃষ্ট অভ্যন্তরীণ চাপ ট্যাবলেটের বন্ধন শক্তিকে অতিক্রম করার জন্য যথেষ্ট হয় এবং এটিকে ভেঙে ছোট ছোট খণ্ডে পরিণত করে।
বিয়োজনকারী হিসেবে স্টার্চের কার্যকারিতা এর ঘনত্ব, কণার আকার এবং প্রযুক্ত সংকোচন বলের মতো বিভিন্ন উপাদানের দ্বারা প্রভাবিত হয়। একটি গুরুত্বপূর্ণ পর্যবেক্ষণ হলো, যদিও স্ফীতিই প্রধান প্রক্রিয়া, আন্তঃকণা বিকর্ষণ এবং হাইড্রোজেন বন্ধনের সাধারণ ভাঙনের মতো অন্যান্য ঘটনাও বিয়োজনে অবদান রাখে।
আর্দ্র দানাদারকরণে চ্যালেঞ্জ of Tabচলুন
স্টার্চের ঘনত্ব এবং আর্দ্রতার পরিমাণ
ওয়েট গ্র্যানুলেশন প্রক্রিয়ায় স্টার্চ পেস্টের ঘনত্বের তারতম্য অথবা পাউডার মিশ্রণের আর্দ্রতার তারতম্য হলো প্রধান প্রতিবন্ধকতা। বাইন্ডার হিসেবে স্টার্চের কার্যকারিতা এর প্রস্তুতির পদ্ধতির উপর অনেকাংশে নির্ভরশীল। উদাহরণস্বরূপ, যদি স্টার্চ পেস্টটি অপর্যাপ্তভাবে প্রস্তুত করা হয়, তবে এটি একটি কার্যকর বাইন্ডিং পলিমার হিসেবে কাজ করবে না, কারণ এর স্ফটিক কাঠামো অক্ষত থাকে।
আর্দ্রতার ভূমিকা জটিল। অল্প পরিমাণে জল পিচ্ছিলকারক হিসেবে কাজ করে প্রবাহযোগ্যতা উন্নত করতে পারে। তবে, যখন আর্দ্রতার পরিমাণ একটি সংকটপূর্ণ সীমা অতিক্রম করে, তখন এটি শক্তিশালী তরল সেতু গঠনের মাধ্যমে কণাগুলোর মধ্যকার আসঞ্জনকে উল্লেখযোগ্যভাবে বাড়িয়ে দেয়, যা প্রবাহযোগ্যতা হ্রাস করে। এর ফলে ট্যাবলেট সংকোচনের সময় ডাই অপর্যাপ্ত ও অসামঞ্জস্যপূর্ণভাবে পূর্ণ হতে পারে, যা ট্যাবলেটের ওজনে তারতম্য ঘটায়।
এই সম্পর্কটি একটি ডমিনো প্রভাব সৃষ্টি করে। আর্দ্রতার ওঠানামার কারণে সৃষ্ট দুর্বল প্রবাহযোগ্যতা কেবল ওজনের সমরূপতাকেই প্রভাবিত করে না, বরং সংকোচন বলের ধারাবাহিকতাকেও প্রভাবিত করে, যার ফলে ট্যাবলেটের কাঠিন্য ও ঘনত্বের ব্যাপক বন্টন ঘটে এবং পরিশেষে দ্রবীভূত হওয়ার কার্যকারিতা ক্ষতিগ্রস্ত হয়। এটি আপাতদৃষ্টিতে সম্পর্কহীন গুণগত বৈশিষ্ট্যগুলোর মধ্যকার জটিল সংযোগকে তুলে ধরে।
ঘনত্ব মিটার সম্পর্কে আরও জানুন



প্রক্রিয়াগত সমস্যা
বাইন্ডারের ভুল ঘনত্ব অথবা স্টার্চ পলিমারের অপর্যাপ্ত সক্রিয়করণের ফলে দুর্বল দানা তৈরি হতে পারে এবং ফলস্বরূপ ট্যাবলেটগুলো "নরম" হয়ে যায়, যেগুলোতে চিড় ধরা বা ভেঙে যাওয়ার প্রবণতা থাকে। অন্যদিকে, বাইন্ডারের অত্যধিক ঘনত্ব অথবা অতিরিক্ত দানাদার গঠন অতিরিক্ত ঘন ও শক্ত দানা তৈরি করতে পারে, যার ফলে ট্যাবলেট সংকুচিত করার সময় বায়ু আটকে যাওয়া এবং অপর্যাপ্ত প্লাস্টিক বিকৃতির কারণে ফাটল ও স্তরায়নের মতো ত্রুটি দেখা দিতে পারে।
ওয়েট গ্র্যানুলেশন প্রক্রিয়াটি ওয়েট ম্যাসিং টাইম এবং ইম্পেলার স্পিডের মতো বিষয়গুলোর প্রতি অত্যন্ত সংবেদনশীল, যার ফলে ওভার-গ্র্যানুলেশন এবং গ্র্যানুলের ঘনত্ব বৃদ্ধি পেতে পারে। এটি একটি গুরুতর চ্যালেঞ্জ।
একটি উল্লেখযোগ্য পর্যবেক্ষণ হলো গ্র্যানিউলের শক্তি এবং ট্যাবলেটের টেনসাইল শক্তির মধ্যে অ-রৈখিক বিপরীত সম্পর্ক। সাধারণ ধারণা হলো, উচ্চ-শিয়ার গ্র্যানুলেশনের মতো প্রক্রিয়ায় উৎপাদিত শক্তিশালী ও ঘন গ্র্যানিউল থেকে আরও শক্তিশালী ট্যাবলেট তৈরি হওয়া উচিত। তবে, প্রমাণ থেকে দেখা যায় যে, উচ্চ-শিয়ার গ্র্যানুলেশন প্রক্রিয়ায় উৎপাদিত গ্র্যানিউলগুলো সবচেয়ে ঘন এবং শক্তিশালী হওয়া সত্ত্বেও, সেগুলোর ফলে তৈরি ট্যাবলেটের টেনসাইল শক্তি সর্বনিম্ন হয়। এটি কোনো সাধারণ বৈপরীত্য নয়। এটি ইঙ্গিত দেয় যে, যদিও গ্র্যানিউলের অভ্যন্তরীণ বন্ধন শক্তিশালী হতে পারে, ট্যাবলেট সংকোচনের সময় গঠিত আন্তঃ-গ্র্যানিউল বন্ধনগুলো দুর্বল থাকে। এর কারণ হলো, ঘন গ্র্যানিউলগুলো কম প্লাস্টিক এবং সংকোচনের ফলে কম বিকৃত হয়। এই কম বিকৃতি গ্র্যানিউলগুলোর মধ্যে সংস্পর্শের ক্ষেত্রফল কমিয়ে দেয় এবং কঠিন সেতু গঠনকে সীমিত করে, যার ফলে গ্র্যানিউলগুলোর নিজস্ব শক্তি থাকা সত্ত্বেও চূড়ান্ত ট্যাবলেটটি যান্ত্রিকভাবে দুর্বল হয়। সুতরাং, গ্র্যানুলেশনের শেষ পর্যায় নিয়ন্ত্রণ করার উদ্দেশ্য গ্র্যানিউলের শক্তি বা ঘনত্বকে সর্বোচ্চ করা নয়, বরং এমন একটি সর্বোত্তম ভারসাম্য অর্জন করা যা একটি মজবুত চূড়ান্ত ট্যাবলেট তৈরির জন্য ভালো প্রবাহযোগ্যতা এবং পর্যাপ্ত সংকোচনযোগ্যতা উভয়ই নিশ্চিত করে।
চূড়ান্ত পণ্যের গুণগত বৈশিষ্ট্যের উপর স্টার্চ ঘনত্বের প্রভাব
কঠোরতা এবং ভঙ্গুরতা
বাইন্ডারের ঘনত্ব বাড়ালে সাধারণত ট্যাবলেটের কাঠিন্য বাড়ে এবং ভঙ্গুরতা কমে। পিভিপি-র মতো সিন্থেটিক পলিমারের তুলনায় স্টার্চ মাঝারি মানের বাইন্ডিং বৈশিষ্ট্য প্রদান করে, যার ফলে সাধারণত নরম ট্যাবলেট তৈরি হয় কিন্তু এর বিয়োজন বৈশিষ্ট্য ভালো থাকে। প্রিজেল্যাটিনাইজড কর্ন স্টার্চের উপর করা একটি গবেষণায় দেখা গেছে যে, গ্রহণযোগ্য ভৌত বৈশিষ্ট্য অর্জনের জন্য ৩% থেকে ৯% বাইন্ডার ঘনত্বই ছিল সর্বোত্তম পরিসর।
বিচ্ছিন্নতা এবং বিলুপ্তি
স্টার্চ বাইন্ডারের ঘনত্ব এবং ওষুধের দ্রবীভূত হওয়ার হারের মধ্যে একটি সুস্পষ্ট বিপরীত সম্পর্ক রয়েছে। বাইন্ডারের ঘনত্ব বাড়লে ট্যাবলেটগুলো আরও শক্ত হয়ে যায় এবং এদের বিয়োজন সময় বেড়ে যায়, যা ফলস্বরূপ সক্রিয় ঔষধীয় উপাদান (API)-এর নির্গমনকে বিলম্বিত করে।
দ্রবীভূত হওয়ার ক্ষেত্রে স্টার্চের এই মন্থরকারী প্রভাবকে একটি "লিচড লেয়ার" বা "নিঃসৃত স্তর" গঠনের মাধ্যমে কার্যপ্রণালীগতভাবে ব্যাখ্যা করা যায়। যখন একটি স্টার্চ-যুক্ত ট্যাবলেটকে কোনো দ্রবীভূতকরণ মাধ্যমের সংস্পর্শে আনা হয়, তখন ট্যাবলেটের পৃষ্ঠের স্টার্চ ফুলে ওঠে এবং একটি সান্দ্র, জেল-সদৃশ স্তর তৈরি করে। এই জেল স্তরটিতে মূলত সক্রিয় উপাদান (API) থাকে না। ফলস্বরূপ, ট্যাবলেটের কেন্দ্র থেকে দ্রবীভূত হতে থাকা সক্রিয় উপাদানকে মূল দ্রবীভূতকরণ মাধ্যমে পৌঁছানোর জন্য এই সান্দ্র, স্ফীত স্টার্চ ম্যাট্রিক্সের মধ্য দিয়ে ব্যাপিত হতে হয়। এই ব্যাপন প্রক্রিয়াটি একটি ধীর এবং হার-সীমাবদ্ধকারী ধাপ।
এই নিষ্কাশিত স্তরের পুরুত্ব এবং সান্দ্রতা স্টার্চের ঘনত্ব এবং এর জেলাটিনাইজেশনের মাত্রার সাথে সরাসরি সমানুপাতিক। অতএব, স্টার্চের বৈশিষ্ট্য বা ঘনত্বের অসামঞ্জস্যতা সরাসরি পরিবর্তনশীল দ্রবণ প্রোফাইলের দিকে পরিচালিত করে, যা একটি গুরুত্বপূর্ণ গুণগত বৈশিষ্ট্য (CQA) এবং ওষুধের জৈব উপলভ্যতাকে প্রভাবিত করে।
দানা এবং ট্যাবলেট ঘনীকরণ
দানার গুণমান মূল্যায়নের প্রধান পরিমাপকগুলোর মধ্যে রয়েছে বাল্ক ডেনসিটি, ট্যাপড ডেনসিটি এবং কম্প্রেসিবিলিটি ইনডেক্স (সিআই)। গবেষণায় দেখা গেছে যে, দীর্ঘ সময় ধরে ওয়েট ম্যাসিং করলে বা ইম্পেলারের গতি বাড়ালে আরও সুস্পষ্ট সংহতকরণের কারণে দানার বাল্ক ডেনসিটি বৃদ্ধি পায়।
এই ঘনীভবন প্রবাহযোগ্যতা উন্নত করলেও, এর ফলে সংকোচনশীলতা সূচক কমে যায়, যার অর্থ হলো দানাগুলোকে সংকুচিত করা আরও কঠিন হয়ে পড়ে। ফলস্বরূপ, চূড়ান্ত ট্যাবলেটটি প্রত্যাশার চেয়ে দুর্বল হতে পারে অথবা এতে উচ্চতর সংকোচন বলের প্রয়োজন হতে পারে, যা আবার যন্ত্রপাতির ক্ষয় বা ট্যাবলেট ফেটে যাওয়ার মতো সমস্যার কারণ হতে পারে। এটি একটি জটিল প্রতিক্রিয়া চক্র তৈরি করে, যেখানে স্টার্চের ঘনত্বের সামান্য বৃদ্ধির মতো একটি ছোট প্রক্রিয়াগত পরিবর্তনও চূড়ান্ত পণ্যের গুণমানের উপর একটি উল্লেখযোগ্য এবং অপ্রত্যাশিত প্রভাব ফেলতে পারে।
| স্টার্চ বাইন্ডারের ঘনত্ব (% w/w) | ট্যাবলেটের কাঠিন্য (N) | ট্যাবলেটের ভঙ্গুরতা (%) | বিয়োজন সময় (সেকেন্ড) |
| 0% | কোন বাইন্ডার নেই | প্রযোজ্য নয় | প্রযোজ্য নয় |
| 3% | ২০ – ৩০ | <১% | সংকোচন বলের উপর নির্ভরশীল নয় |
| 6% | ২০ – ৩০ | <১% | সংকোচন বলের উপর নির্ভরশীল নয় |
| 9% | ২০ – ৩০ | <১% | সংকোচন বলের উপর নির্ভরশীল নয় |
| ১৫% | ২০ – ৩০ | <১% | সংকোচন বলের সাথে বৃদ্ধি পায় |
দ্রষ্টব্য: একটি নির্দিষ্ট সংকোচন বলের তথ্যের উপর ভিত্তি করে কাঠিন্যের মানের তারতম্য ঘটে।
সঠিক রিয়েল-টাইম পর্যবেক্ষণের অপরিহার্যতা
ঐতিহ্যগত গুণমান নিয়ন্ত্রণের সীমাবদ্ধতা
প্রচলিত মান নিয়ন্ত্রণ পদ্ধতি, যেমন শুকনো দানা বা ট্যাবলেটের অফ-লাইন বা অ্যাট-লাইন বিশ্লেষণ, স্বভাবতই প্রতিক্রিয়াশীল। এগুলি সময়সাপেক্ষ নমুনা সংগ্রহ এবং পরীক্ষার উপর নির্ভর করে, যা চলমান প্রক্রিয়া সম্পর্কে কোনো রিয়েল-টাইম প্রতিক্রিয়া প্রদান করে না। এই সময় ব্যবধানের কারণে ত্রুটিপূর্ণ ব্যাচের উৎপাদন রোধ করা অসম্ভব হয়ে পড়ে, যার ফলে বিপুল পরিমাণে উপকরণের অপচয় এবং আর্থিক ক্ষতি হয়।
স্টার্চের ঘনত্ব নিরীক্ষণের সমাধান
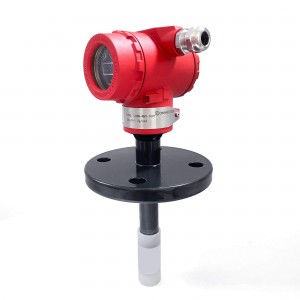
আল্ট্রাসনিক ঘনত্ব মিটারকোনো তরলের মধ্য দিয়ে শব্দ তরঙ্গের গতিবেগ পরিমাপ করে তার ঘনত্ব বা ঘনত্বমাত্রা নির্ণয় করা হয়। শব্দের গতি তরলের ভৌত বৈশিষ্ট্য, যেমন তার ঘনত্ব এবং তাপমাত্রার উপর সরাসরি নির্ভরশীল।
এর সুবিধাগুলোর কারণে এই প্রযুক্তি ঔষধ প্রস্তুত প্রক্রিয়ার জন্য অত্যন্ত উপযুক্ত:
- অ-আক্রমণাত্মক:সেন্সরটিতে কোনো চলমান অংশ নেই এবং এটিকে কোনো পাইপ বা পাত্রের ভেতরে প্রবেশ করানো যায়, যা কার্যপ্রবাহে কোনো ব্যাঘাত না ঘটিয়ে রিয়েল-টাইম পরিমাপ প্রদান করে।
- নিরপেক্ষ:তরলের রঙ, স্বচ্ছতা বা প্রবাহের হার দ্বারা পরিমাপটি প্রভাবিত হয় না, যা আলোকীয় পদ্ধতির সাধারণ সীমাবদ্ধতা।
- প্রত্যক্ষ এবং যান্ত্রিক:এটি সরাসরি স্টার্চ পেস্টের ঘনত্ব পরিমাপ করে, যা একটি গুরুত্বপূর্ণ প্রক্রিয়াগত মাপকাঠি এবং চূড়ান্ত পণ্যের গুণমানের সাথে কার্যকারণগতভাবে যুক্ত।
অনলাইন আলট্রাসনিক কনসেন্ট্রেশন মিটারের ইনস্টলেশন অবস্থান
এই ব্যবস্থাটি বাইন্ডার প্রস্তুতি এবং সংযোজন পর্বের উপর আলোকপাত করে, যা শুকনো পাউডার মেশানোর ঠিক পরে কিন্তু ভেজা মিশ্রণের আগে সম্পন্ন হয়। এই অবস্থানটি স্টার্চ পেস্টের ঘনত্ব এবং সান্দ্রতা আগে থেকেই সামঞ্জস্য করার সুযোগ দেয়, যা তরল বাইন্ডারের নিজস্ব পরিবর্তনশীলতার মূল কারণকে সমাধান করে।It's rপরিবেশএমএমইএনডিইডি থেকে ইনসতাললোn foলোয়িএনজি পিওসিতিওএনএস:
Bপ্রস্তুতি পাত্রের নিচে: আল্ট্রাসনিক মিটারটি বাইন্ডার তৈরির পাত্রের আউটলেট পাইপ বা রিসার্কুলেশন লুপের সাথে ইন-লাইনে স্থাপন করা হয়। এই অবস্থানের ফলে স্টার্চ পেস্টটি সংগৃহীত হয়।'মিশ্রণ বা সমজাতীয়করণের সময় স্টার্চের ঘনত্ব পরিমাপ করা, এবং ব্যাচ-থেকে-ব্যাচ স্টার্চের তারতম্য বা প্রস্তুতিগত ত্রুটির কারণে সৃষ্ট অসঙ্গতি শনাক্ত করা।
গ্র্যানুলেটরে তরল সরবরাহ: আল্ট্রাসনিক মিটারটি গ্র্যানুলেটরের ঠিক উজানে, বাইন্ডার ফিড লাইনের (সাধারণত একটি নমনীয় নল বা স্টেইনলেস স্টিলের টিউব) সাথে ইন-লাইনভাবে স্থাপন করা হয়।'এর তরল সংযোজন পোর্ট বা স্প্রে নজল অ্যাসেম্বলি। এটি গ্র্যানুলেটর বাউলের ভিতরে ফিড পাম্পের পরে কিন্তু স্প্রে ল্যান্স বা ডিস্ট্রিবিউটর আর্মের আগে অবস্থিত।


