

মণ্ড ঘনত্ব পরিমাপ
সাধারণত মেশিন চেস্টে পাল্পের ঘনত্ব ২.৫–৩.৫% পর্যন্ত পৌঁছায়। ফাইবারগুলো ভালোভাবে ছড়িয়ে পড়া এবং অপদ্রব্য অপসারণের জন্য পাল্পকে আরও কম ঘনত্বে পাতলা করতে পানির প্রয়োজন হয়।
জন্যফোরড্রিনিয়ার মেশিনপাল্পের বৈশিষ্ট্য, যন্ত্রপাতির গুণাবলী এবং কাগজের গুণমান অনুসারে, সাধারণত মেশে প্রবেশকারী পাল্পের ঘনত্ব ০.৩–১.০% হয়ে থাকে। এই পর্যায়ে, তরলীকরণের মাত্রা মেশে প্রয়োজনীয় পাল্পের ঘনত্বের সাথে সামঞ্জস্যপূর্ণ হয়, অর্থাৎ পরিশোধন, পরিস্রাবণ এবং মেশে আকার দেওয়ার জন্য একই ঘনত্ব ব্যবহার করা হয়।
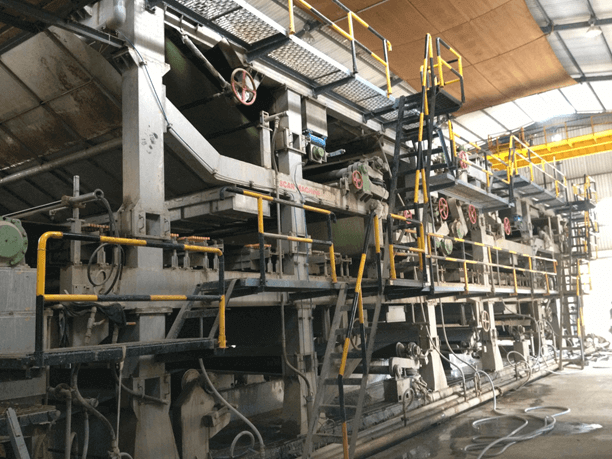
শুধুমাত্র সিলিন্ডার মেশিনের ক্ষেত্রেই মেশে পাল্পের ঘনত্ব ০.১–০.৩% পর্যন্ত কম থাকে। এই ধরনের কম ঘনত্বের পাল্পের ক্ষেত্রে পরিশোধন এবং পরিস্রাবণের মধ্য দিয়ে প্রবাহের হার প্রয়োজনের চেয়ে বেশি হয়। অধিকন্তু, কম ঘনত্বের পাল্প প্রক্রিয়াজাত করার জন্য আরও বেশি পরিশোধন এবং পরিস্রাবণ যন্ত্রের প্রয়োজন হয়, যার জন্য অধিক মূলধন, বেশি জায়গা, আরও জটিল পাইপলাইন এবং উচ্চতর শক্তি খরচের প্রয়োজন হয়।
সিলিন্ডার মেশিনগুলি প্রায়শই একটি পদ্ধতি অবলম্বন করেদ্বি-পর্যায়ের লঘুকরণ প্রক্রিয়া,যেখানে প্রাথমিক পরিশোধন ও পরিস্রাবণের জন্য প্রথমে ঘনত্ব ০.৫~০.৬%-এ নামিয়ে আনা হয়; তারপর স্থিতিশীলকরণ বাক্সে থাকা জালিতে প্রবেশের আগে এটিকে আরও কমিয়ে লক্ষ্যমাত্রার ঘনত্বে আনা হয়।
জল সংরক্ষণ এবং সাদা জল থেকে সূক্ষ্ম তন্তু, ফিলার ও রাসায়নিক পদার্থ পুনরুদ্ধারের জন্য পাল্প পাতলাকরণ প্রক্রিয়ায় সাধারণত জালের মধ্য দিয়ে সাদা জল ব্যবহার করা হয়। পাল্প গরম করার প্রয়োজন হয় এমন যন্ত্রপাতির শক্তি সংরক্ষণের জন্য সাদা জল পুনরুদ্ধার একটি উপকারী বিষয়।
পাতলা মণ্ডের ঘনত্বকে প্রভাবিতকারী মূল কারণসমূহ
রেগুলেটিং বক্সে প্রবেশকারী পাল্প ঘনত্বের তারতম্য
বিটিং-এর কারণে সামঞ্জস্যের তারতম্য বা ব্রোক সিস্টেমের পরিবর্তনের ফলে পাল্পের ঘনত্বে তারতম্য ঘটতে পারে। মেশিন চেস্টের মধ্যে দুর্বল বায়ু সঞ্চালনের ফলে বিভিন্ন স্থানে পাল্পের ঘনত্ব অসঙ্গত হতে পারে, যা আরও অস্থিতিশীলতার কারণ হয়।
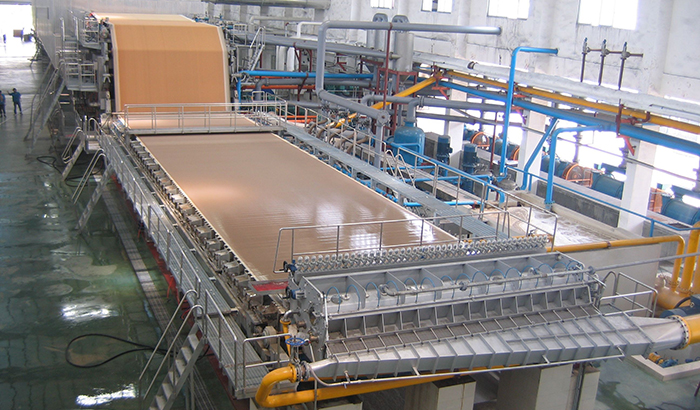
প্রত্যাখ্যাতের প্রত্যাবর্তনs ভিতরেশুদ্ধিকরণ এবংপরিস্রাবণ
পরিশোধন এবং পরিস্রাবণ থেকে নির্গত বর্জ্য সাধারণত তরলীকরণের জলের সাথে সিস্টেমে পুনরায় প্রবেশ করানো হয়। এই বর্জ্যের পরিমাণ এবং ঘনত্বের তারতম্য পরিশোধন ও পরিস্রাবণ যন্ত্রপাতির কার্যকারিতা এবং পাম্পের প্রবেশপথে তরলের স্তরের উপর নির্ভর করে।
এই পরিবর্তনগুলো তরলীকরণের জন্য ব্যবহৃত সাদা জলের ঘনত্বের উপর এবং ফলস্বরূপ, চূড়ান্ত মণ্ডের ঘনত্বের উপর প্রভাব ফেলে। সিলিন্ডার মেশিনের ওভারফ্লো ট্যাঙ্কের রিটার্ন সিস্টেমেও একই ধরনের সমস্যা দেখা দিতে পারে।
পাতলা মণ্ডের ঘনত্বের তারতম্য কাগজ তৈরির মেশিনের কার্যকারিতা এবং কাগজের চূড়ান্ত গুণমান উভয়কেই প্রভাবিত করতে পারে। তাই, মণ্ডের ঘনত্ব নিবিড়ভাবে পর্যবেক্ষণ করা অপরিহার্য।সামঞ্জস্য মিটার পাল্পতৈরি করেছেনলনমিটারউৎপাদনের সময় স্থিতিশীল ঘনত্ব বজায় রাখার জন্য রেগুলেটিং বক্সে প্রবাহ সামঞ্জস্য করা হয়। আধুনিক পেপার মেশিনগুলিতে প্রায়শই স্বয়ংক্রিয় যন্ত্র ব্যবহার করা হয়:
- স্বয়ংক্রিয়ভাবে সামঞ্জস্য করুনপাল্প ঘনত্বনিয়ন্ত্রক বাক্সে প্রবেশ করা হচ্ছে।
- কাগজের ভিত্তি ওজনের পরিবর্তনের উপর ভিত্তি করে অন্তঃপ্রবাহ সমন্বয় করুন এবংহেডবক্স পাল্প ঘনত্ব.
এটি পাল্পের একটি স্থিতিশীল ঘনত্ব নিশ্চিত করে।
পাতলা মণ্ডের ঘনত্ব সমন্বয়ের সুবিধা
পাতলা মণ্ডের ঘনত্ব নিয়ন্ত্রণ কাগজ মেশিনের সর্বোত্তম কার্যকারিতা এবং কাগজের গুণমান বজায় রাখা—উভয় ক্ষেত্রেই সহায়ক।
সিলিন্ডার মেশিনের জন্য
যখন পাল্পের বিটিং মাত্রা কম থাকে এবং এটি দ্রুত পানিমুক্ত হয়, তখন মেশ অংশের অভ্যন্তরীণ ও বাহ্যিক পানির স্তর কমে যায়, ফলে মেশের সাথে কাগজের স্তরের সংযোগ দুর্বল হয়ে পড়ে। এর ফলে ঘনত্ব বৃদ্ধি পায়, উপচে পড়া কমে যায় এবং পাল্প ও মেশের মধ্যে গতির পার্থক্য বেড়ে যায়, যা অসম কাগজ গঠনের কারণ হয়।
এর সমাধানে, পাল্পের ঘনত্ব কমাতে হোয়াইট ওয়াটারের ব্যবহার বাড়ানো হয়, যা মেশের দিকে প্রবাহের হার বৃদ্ধি করে। এটি জলের স্তরের পার্থক্য বাড়ায়, ওভারফ্লো বৃদ্ধি করে, ঘনত্বের প্রভাব কমায় এবং গতির পার্থক্য ন্যূনতম করে, যার ফলে শিটের সমরূপতা উন্নত হয়।
ফোরড্রিনিয়ার মেশিনের জন্য
উচ্চ মাত্রার বিটিং পানি নিষ্কাশনকে কঠিন করে তোলে, ওয়াটারলাইনকে প্রসারিত করে, ভেজা কাগজে আর্দ্রতা বাড়ায় এবং প্রেসিংয়ের সময় ছাপ পড়া বা থেঁতলে যাওয়ার মতো সমস্যা তৈরি করে। মেশিনের উপর কাগজের টান কমে যায় এবং শুকানোর সময় সংকোচন বেড়ে যায়, যার ফলে ভাঁজ ও কুঁচকের মতো ত্রুটি দেখা দেয়।
এই প্রতিবন্ধকতাগুলো কাটিয়ে উঠতে, বর্জ্য জলের ব্যবহার কমিয়ে এবং নিষ্কাশন সমস্যা সমাধান করে মিশ্রিত মণ্ডের ঘনত্ব বাড়ানো যেতে পারে।
বিপরীতভাবে, যদি বিটিং-এর মাত্রা কম হয়, তবে ফাইবারগুলো জমাট বাঁধার প্রবণতা দেখায় এবং মেশের উপর দিয়ে খুব দ্রুত জল ঝরে যায়, যা কাগজের সমরূপতাকে প্রভাবিত করে। এক্ষেত্রে, মিশ্রিত পাল্পের ঘনত্ব কমানোর জন্য হোয়াইট ওয়াটারের ব্যবহার বাড়ালে জমাট বাঁধা কমানো এবং সমরূপতা উন্নত করা সম্ভব।
উপসংহার
কাগজ তৈরিতে লঘুকরণ একটি অত্যন্ত গুরুত্বপূর্ণ প্রক্রিয়া। উৎপাদনের ক্ষেত্রে, এটি নিম্নলিখিত কারণে অপরিহার্য:
- লঘুকৃত পদার্থের পরিবর্তনগুলি নিবিড়ভাবে পর্যবেক্ষণ করুন এবং কঠোরভাবে নিয়ন্ত্রণ করুন।পাল্প ঘনত্বস্থিতিশীল কার্যক্রম নিশ্চিত করতে।
- পণ্যের গুণমান এবং পরিচালন অবস্থার পরিবর্তনের প্রতি মনোযোগ দিন।এবং, প্রয়োজনে, উপরে উল্লিখিত অসুবিধাগুলো কাটিয়ে ওঠার একটি উপায় হিসেবে পাল্পের ঘনত্ব সমন্বয় করুন।
পাল্পের মিশ্রণ কার্যকরভাবে ব্যবস্থাপনার মাধ্যমে স্থিতিশীল উৎপাদন, উচ্চমানের কাগজ এবং সর্বোত্তম পরিচালন ব্যবস্থা অর্জন করা সম্ভব।
পোস্টের সময়: ২৪-জানুয়ারি-২০২৫


