

শিল্প বিয়ার উৎপাদন প্রক্রিয়ায় বিয়ারের ঘনত্ব পরিমাপ
দ্যশিল্প বিয়ার তৈরির প্রক্রিয়াঐতিহ্যে নিমজ্জিত একটি শিল্প থেকে এটি একটি পরিশীলিত, তথ্য-নির্ভর বিজ্ঞানে রূপান্তরিত হয়েছে। এই রূপান্তরের কেন্দ্রবিন্দুতে রয়েছে ঘনত্বের পরিমাপ—একটি অনন্য পরিমাপক যা শস্যদানা থেকে কাচে পরিণত হওয়ার প্রক্রিয়ায় ঘটা গুরুত্বপূর্ণ পরিবর্তনগুলোকে সংখ্যায় প্রকাশ করার জন্য একটি সার্বজনীন ভাষা হিসেবে কাজ করে।
ইন-লাইন ঘনত্ব পরিমাপসমস্ত পর্যায়ে পণ্যের ধারাবাহিকতা এবং গুণমান নিশ্চিত করার জন্য সবচেয়ে গুরুত্বপূর্ণ প্যারামিটারটি সরবরাহ করে। B2B শিল্প অটোমেশন সমাধান, যা ব্যয়-সাশ্রয়, দ্রুত স্থাপন, উচ্চ সামঞ্জস্যতা এবং কম রক্ষণাবেক্ষণকে অগ্রাধিকার দেয়, তা ব্রিউয়িং পরিবেশের অন্তর্নিহিত চ্যালেঞ্জগুলি মোকাবেলা করার জন্য অনন্যভাবে উপযুক্ত, যেমন—উচ্চ তাপমাত্রা, ঘোলাটে ভাব, কার্বন ডাই অক্সাইডের বুদবুদ এবং সূক্ষ্ম পরিবর্তন.
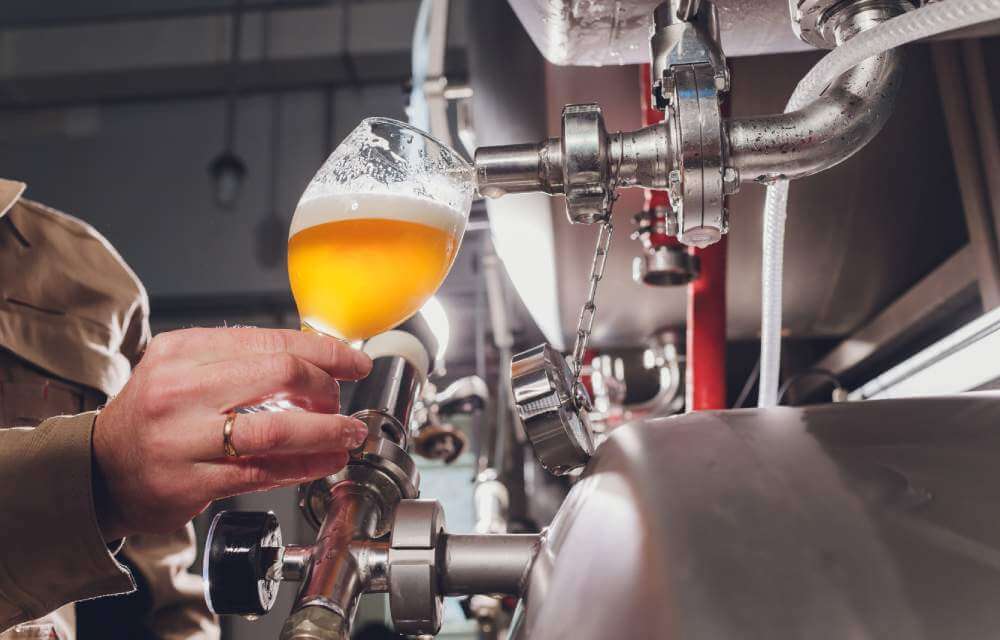
আধুনিক ব্রুইংদৃষ্টান্ত
দ্যবিয়ার তৈরির প্রক্রিয়াএটি একটি সূক্ষ্ম, বহু-পর্যায়ের জৈব-রাসায়নিক এবং প্রকৌশলগত কার্যপ্রবাহ, তবুও বাণিজ্যিক ব্রুয়ারিগুলোর জন্য এর ধারাবাহিকতা বজায় রাখা একটি নিরন্তর চ্যালেঞ্জ। এর চারটি মৌলিক উপাদান—শস্য, জল, হপস এবং ইস্ট—একাধিক জটিল বিক্রিয়ার মধ্য দিয়ে রূপান্তরিত হয়, যার প্রতিটিই চূড়ান্ত পণ্যের স্বাদ, গন্ধ এবং ঘনত্বের উপর গভীর প্রভাব ফেলে। এই জটিলতা সামলানোর মূল চাবিকাঠি হলো সুনির্দিষ্ট প্রক্রিয়া নিয়ন্ত্রণ, এবং কোনো একটি পানীয়ের অগ্রগতি ও গুণমান বোঝার জন্য এর ঘনত্বের চেয়ে ভালো নির্দেশক আর কোনো একক চলক নেই।
ঘনত্ব হলো তরলের মধ্যে দ্রবীভূত কঠিন পদার্থ, প্রধানত শর্করার, ঘনত্বের একটি সরাসরি পরিমাপ। এই প্রতিবেদনটির লক্ষ্য হলো ঐতিহ্যবাহী মদ তৈরির দক্ষতা এবং আধুনিক যন্ত্রপাতির মধ্যেকার ব্যবধান দূর করা এবং এটি দেখানো যে, কীভাবে বুদ্ধিমান স্বয়ংক্রিয়তা একটি বহু পুরোনো শিল্পকে একটি অত্যন্ত পুনরাবৃত্তিযোগ্য ও বাণিজ্যিকভাবে লাভজনক কার্যক্রমে রূপান্তরিত করতে পারে। ঘনত্বকে একটি গুরুত্বপূর্ণ মূল কর্মক্ষমতা সূচক (KPI) হিসেবে চিহ্নিত করার মাধ্যমে, মদ প্রস্তুতকারী প্রতিষ্ঠানগুলো প্রচলিত ও বিচ্ছিন্ন পদ্ধতি থেকে বেরিয়ে এসে সক্রিয় ও তথ্য-নির্ভর ব্যবস্থাপনার একটি নতুন দৃষ্টান্ত গ্রহণ করতে পারে।
বিয়ার তৈরির প্রক্রিয়ার বিস্তারিত ধাপে ধাপে বর্ণনা
দ্যবাণিজ্যিক বিয়ার তৈরির প্রক্রিয়াএকে কয়েকটি গুরুত্বপূর্ণ পর্যায়ে বিভক্ত করা যেতে পারে, যার প্রতিটি পূর্ববর্তী পর্যায়ের উপর ভিত্তি করে একটি সামঞ্জস্যপূর্ণ গুণমান ও বৈশিষ্ট্যসম্পন্ন চূড়ান্ত পণ্য তৈরি করে।
মিলিং এবং ম্যাশিং
দ্যবিয়ার তৈরির প্রক্রিয়াপ্রক্রিয়াটি মাল্টেড শস্য প্রস্তুত করার মাধ্যমে শুরু হয়, যেখানে প্রথমে শস্যদানাগুলোকে পেষণ করে খোসা ফাটিয়ে দানার ভেতরের শ্বেতসার উন্মুক্ত করা হয়। এরপর ম্যাশিং করা হয়, যেখানে পেষণ করা শস্যদানা বা 'গ্রিস্ট' একটি ম্যাশ টান নামক বড় পাত্রে গরম জলের (যা লিকার নামে পরিচিত) সাথে মেশানো হয়।১০ ম্যাশিং হলো শ্বেতসারকে এনজাইমের মাধ্যমে গাঁজনযোগ্য চিনিতে রূপান্তর করার একটি প্রক্রিয়া, যা স্যাকারিফিকেশন নামে পরিচিত। ম্যাশের তাপমাত্রা একটি গুরুত্বপূর্ণ নিয়ন্ত্রণ বিন্দু, যা সাধারণত ৬০–৭০° সেলসিয়াস (১৪০–১৫৮° ফারেনহাইট) এর মধ্যে বজায় রাখা হয়। এই তাপমাত্রার পরিসরই চূড়ান্ত চিনির প্রোফাইল নির্ধারণ করে।ওয়ার্টযা তৈরি হওয়া বিয়ারের স্বাদ, ঘনত্ব এবং মুখে লাগার অনুভূতিকে সরাসরি প্রভাবিত করে। ম্যাশিং তাপমাত্রার সামান্য তারতম্যও চূড়ান্ত পণ্যের উপর একটি উল্লেখযোগ্য ও অপ্রত্যাশিত প্রভাব ফেলতে পারে, যা রিয়েল-টাইম পর্যবেক্ষণের প্রয়োজনীয়তাকে তুলে ধরে।
লটারিং এবং স্পারজিং
ম্যাশটির পরে, চিনির তরল, অথবাওয়ার্টলটারিং নামক একটি প্রক্রিয়ার মাধ্যমে ব্যবহৃত শস্যদানা থেকে চিনিকে অবশ্যই আলাদা করতে হয়। এটি একটি সময়-সংবেদনশীল ধাপ, যা প্রায়শই একটি লটার টানে বা ম্যাশ ফিল্টারে সম্পন্ন করা হয়। এনজাইম নিষ্ক্রিয় করতে এবং ওয়ার্টের সান্দ্রতা কমাতে ম্যাশের তাপমাত্রা ৭৫–৭৮° সেলসিয়াস (১৬৭–১৭২° ফারেনহাইট) পর্যন্ত বাড়ানো যেতে পারে, যা ম্যাশআউট নামে পরিচিত একটি প্রক্রিয়া। এটি পৃথকীকরণ প্রক্রিয়াকে সহজতর করে। অবশিষ্ট চিনি ধুয়ে ফেলার জন্য প্রায়শই শস্যের স্তরের উপর অতিরিক্ত গরম জল বা স্পার্জ ওয়াটার ছিটিয়ে দেওয়া হয়।
স্ফুটন এবং শীতলীকরণ
সংগৃহীত ওয়ার্টকে এরপর একটি ব্রু কেটল বা 'কপার'-এ স্থানান্তর করা হয়, যেখানে এটিকে তীব্রভাবে ফোটানো হয়; এই পর্যায়টি সাধারণত ৬০ থেকে ১২০ মিনিট স্থায়ী হয়। এই পর্যায়টি বেশ কয়েকটি কারণে অত্যন্ত গুরুত্বপূর্ণ: এটি ওয়ার্টকে জীবাণুমুক্ত করে, ঘোলাটে ভাব সৃষ্টিকারী প্রোটিনকে অধঃক্ষিপ্ত করে এবং সবচেয়ে গুরুত্বপূর্ণভাবে, হপস থেকে আলফা অ্যাসিডকে আইসোমারাইজ করে, যা তিক্ততা প্রদান করে। ফোটানোর সময় হপস যোগ করার সময়ই বিয়ারের তিক্ততা, স্বাদ এবং সুগন্ধ নির্ধারণ করে। ফোটানোই হলো বিয়ারের উপাদানগুলো নির্দিষ্ট করার শেষ সুযোগ।আসল মাধ্যাকর্ষণ (OG)কারণ এটি জল বাষ্পীভূত করে ওয়ার্টকে ঘনীভূত করে। ফোটানোর পর, ওয়ার্টকে একটি হিট এক্সচেঞ্জারের মাধ্যমে দ্রুত গাঁজনের জন্য উপযুক্ত তাপমাত্রায় ঠান্ডা করা হয়, যা প্রাকৃতিক ইস্ট বা ব্যাকটেরিয়ার দূষণ রোধ করার জন্য একটি অত্যন্ত গুরুত্বপূর্ণ পদক্ষেপ।
গাঁজন, পরিপক্কতা এবং কন্ডিশনিং
ঠান্ডা করা ওয়ার্ট একটি ফার্মেন্টেশন পাত্রে স্থানান্তর করা হয়, যেখানে ইস্ট যোগ করা হয়। এটিই হলো ফার্মেন্টেশনের জৈবিক কেন্দ্র।বিয়ার তৈরির প্রক্রিয়াযেখানে ইস্ট ওয়ার্টে থাকা গাঁজনযোগ্য শর্করা গ্রহণ করে অ্যালকোহল এবং কার্বন ডাই অক্সাইড (CO2) উৎপাদন করে। এই বিপাকীয় ক্রিয়াকলাপ তরলের ঘনত্বে একটি উল্লেখযোগ্য এবং পরিমাপযোগ্য পরিবর্তন ঘটায়। প্রাথমিক গাঁজনের পরে, বিয়ার একটি পরিপক্কতা বা কন্ডিশনিং পর্বের মধ্য দিয়ে যায়, যা ফিল্টার এবং বোতলজাত করার আগে এর স্বাদ বিকশিত হতে এবং তরলকে স্বচ্ছ হতে সাহায্য করে।
উৎপাদন প্রক্রিয়া অপ্টিমাইজ করা নিয়ে কোনো প্রশ্ন আছে?
ঘনত্ব পরিমাপের গুরুত্বপূর্ণ ভূমিকা
ঘনত্ব সমগ্র প্রক্রিয়া জুড়ে প্রধান চলক এবং একটি মূল কর্মক্ষমতা সূচক (KPI) হিসেবে কাজ করে।বিয়ার তৈরির প্রক্রিয়াএটি কাঁচামালকে চূড়ান্ত পণ্যে রূপান্তরের প্রক্রিয়াকে পর্যবেক্ষণ ও নিয়ন্ত্রণ করতে ব্যবহৃত সর্বজনীন ভাষা।
ঘনত্ব এবং সম্পর্কিত মেট্রিকের সংজ্ঞা
মদ তৈরির ক্ষেত্রে, ঘনত্বকে প্রায়শই স্পেসিফিক গ্র্যাভিটি (SG), প্লেটো (°P), বা ব্রিক্স (°Bx) এর মাধ্যমে প্রকাশ করা হয়। বিশুদ্ধ জলের স্পেসিফিক গ্র্যাভিটি হলো ১.০০০। ম্যাশ থেকে আসা চিনি এবং অন্যান্য দ্রবীভূত কঠিন পদার্থ ওয়ার্টের ঘনত্ব বাড়িয়ে দেয়, যার ফলে এর SG মান বেশি হয়, যা সাধারণত ১.০৩০ থেকে ১.০৭০ এর মধ্যে থাকে। ফারমেন্টেশন বা গাঁজন প্রক্রিয়ার সময়, ইস্ট যখন এই চিনিকে অ্যালকোহল এবং CO2-তে রূপান্তরিত করে, তখন ঘনত্ব কমে যায়, কারণ অ্যালকোহল চিনির চেয়ে কম ঘন। ফারমেন্টেশনের অগ্রগতি পর্যবেক্ষণ করার জন্য ঘনত্বের এই হ্রাসকে সতর্কতার সাথে ট্র্যাক করা হয়।
ঘনত্ব পরিমাপের গুরুত্ব কেবল সাধারণ পর্যবেক্ষণের মধ্যেই সীমাবদ্ধ নয়। এটি বিয়ার তৈরির দুটি সবচেয়ে গুরুত্বপূর্ণ প্যারামিটার গণনা করার ভিত্তি:
মূল মাধ্যাকর্ষণ (OG):ইস্ট যোগ করার আগে নেওয়া ঘনত্ব পরিমাপ। OG হলো মোট গাঁজনযোগ্য শর্করার একটি পরিমাপ এবং এটি রেসিপি ডিজাইন ও গুণমান নিয়ন্ত্রণের জন্য একটি মৌলিক প্যারামিটার।
চূড়ান্ত মাধ্যাকর্ষণ (FG):গাঁজন প্রক্রিয়া সম্পন্ন হওয়ার পর নেওয়া স্থিতিশীল ঘনত্বের পরিমাপ। এফজি (FG) বিয়ারে অবশিষ্ট, অ-গাঁজিত শর্করার পরিমাণ নির্দেশ করে।
আয়তন অনুসারে অ্যালকোহল (ABV) গণনা:বিয়ারের চূড়ান্ত অ্যালকোহলের পরিমাণ নির্ভুলভাবে গণনা করার জন্য OG এবং FG-এর মধ্যকার সুনির্দিষ্ট পার্থক্য ব্যবহার করা হয়। লেবেলিং, বিধিগত নিয়মকানুন মেনে চলা এবং বিভিন্ন ব্যাচের মধ্যে পণ্যের ধারাবাহিকতা বজায় রাখার জন্য এটি অপরিহার্য।
পরিমাপের বিবর্তন: প্রতিক্রিয়াশীল থেকে সক্রিয়
হস্তচালিত, বিচ্ছিন্ন পরিমাপ থেকে অবিচ্ছিন্ন, স্বয়ংক্রিয় পরিমাপে রূপান্তর ব্রিউয়িং ব্যবস্থাপনায় একটি মৌলিক পরিবর্তন নিয়ে এসেছে। প্রচলিত পদ্ধতি, যেমন একটি গ্লাস ব্যবহার করা...হাইড্রোমিটারঅথবা একটি রিফ্র্যাক্টোমিটার, এই পদ্ধতিগুলো সময়সাপেক্ষ এবং শ্রম-নিবিড়। প্রতিটি নমুনার জন্য ট্যাঙ্ক থেকে তরল শারীরিকভাবে বের করতে একজন প্রশিক্ষিত অপারেটরের প্রয়োজন হয়, এই প্রক্রিয়ায় পুরো ব্যাচটি দূষিত হওয়ার ঝুঁকি থাকে। উপরন্তু, এই পদ্ধতিগুলো কেবল একটি নির্দিষ্ট সময়ের স্থির চিত্র প্রদান করে, ফলে পরিমাপের মধ্যবর্তী গুরুত্বপূর্ণ সময়গুলো পর্যবেক্ষণের বাইরে থেকে যায়।
স্বয়ংক্রিয়, ইন-লাইন সেন্সরগুলো একটি অবিচ্ছিন্ন ডেটা প্রবাহ সরবরাহ করে, যা পুরো প্রক্রিয়াটির একটি উচ্চ-রেজোলিউশনের 'ফিঙ্গারপ্রিন্ট' তৈরি করে। এই অবিচ্ছিন্ন পর্যবেক্ষণ রিয়েল-টাইমে প্রয়োজনীয় সমন্বয় সাধন এবং অস্বাভাবিকতার আগাম সনাক্তকরণের সুযোগ করে দেয়, যার ফলে ব্যয়বহুল ব্যাচ ব্যর্থতা ঘটার আগেই প্রতিরোধ করা যায়। এই সক্ষমতা ব্রিউয়ারকে প্রতিক্রিয়াশীল অবস্থা থেকে সক্রিয় অবস্থায় নিয়ে আসে; প্রতিক্রিয়াশীল অবস্থায় সমস্যা ঘটে যাওয়ার পরে আবিষ্কৃত হয়, আর সক্রিয় অবস্থায় সমস্যাগুলো আগে থেকেই প্রতিরোধ করা যায়। উদাহরণস্বরূপ, ফারমেন্টেশনের সময় ঘনত্বের পরিবর্তনের হার পর্যবেক্ষণ করে একজন ব্রিউয়ার একটি 'আটকে যাওয়া ফারমেন্ট' সনাক্ত করতে পারেন এবং অবিলম্বে হস্তক্ষেপ করে ব্যাচটি নষ্ট হওয়া থেকে রক্ষা করতে পারেন।
ঘনত্ব পরিমাপের বিশ্লেষণ এবং চ্যালেঞ্জসমূহ
ঘনত্ব পরিমাপের প্রযুক্তিগত চাহিদা প্রতিটি পর্যায়ে উল্লেখযোগ্যভাবে ভিন্ন হয়।বিয়ার তৈরির প্রক্রিয়াসব ক্ষেত্রে একই রকম যন্ত্র ব্যবহার করা অবাস্তব, কারণ প্রতিটি পরিবেশই নিজস্ব কিছু প্রতিবন্ধকতা তৈরি করে, যা নির্ভুল ও নির্ভরযোগ্য তথ্য সংগ্রহের জন্য অতিক্রম করতে হয়।
ম্যাশিং এবং লটারিং
ম্যাশিং প্রক্রিয়ার সময়, ঘনত্ব পরিমাপের মাধ্যমে এনজাইমেটিক রূপান্তরের কার্যকারিতা এবং শস্যদানা থেকে প্রাপ্ত মোট নির্যাসের পরিমাণ পর্যবেক্ষণ করা হয়। এই পর্যায়ের প্রধান চ্যালেঞ্জগুলো হলো...উচ্চ তাপমাত্রা(৭৮° সেলসিয়াস পর্যন্ত) এবং এর উপস্থিতিঘোলাটে ভাবএবং ভাসমান কঠিন পদার্থ। হাইড্রোমিটারের মতো প্রচলিত যন্ত্র, যা একটি নির্দিষ্ট, অনেক কম তাপমাত্রায় ক্রমাঙ্কিত করা থাকে, এই গরম পরিবেশে ভুল পাঠ দেবে। ভাসমান শস্যকণা এবং কঠিন পদার্থও পাঠে ব্যাঘাত ঘটাতে পারে এবং এমনকি সংবেদনশীল যন্ত্রপাতির ক্ষতিও করতে পারে।
ফুটন্ত
ফোটানোর সময় ঘনত্ব পরিমাপ করা হয় ফোটানোর পূর্বের গ্র্যাভিটি যাচাই করতে এবং লক্ষ্যমাত্রায় পৌঁছানোর জন্য ওয়ার্টের পরিমাণ সামঞ্জস্য করতে।মূল মাধ্যাকর্ষণএই পর্যায়ে অত্যন্ত উচ্চ তাপমাত্রা এবং ফুটন্ত বাষ্পের উপস্থিতি একটি চ্যালেঞ্জ তৈরি করে, যা সেন্সরের কার্যকারিতা ও স্থায়িত্বকে আরও প্রভাবিত করতে পারে।
গাঁজন
ঘনত্ব পর্যবেক্ষণের জন্য এটি সবচেয়ে গুরুত্বপূর্ণ পর্যায়। এটি চিনির রূপান্তর ট্র্যাক করতে, ইস্টের স্বাস্থ্য নিরীক্ষণ করতে এবং গাঁজন সম্পূর্ণ হওয়ার সঠিক মুহূর্তটি চিহ্নিত করতে ব্যবহৃত হয়। তবে, পরিমাপের জন্য এটি সবচেয়ে প্রতিকূল পরিবেশও বটে। ইস্টের প্রবল কার্যকলাপ উচ্চ ঘনত্ব তৈরি করে।CO2 বুদবুদযা সেন্সরের পাঠে উল্লেখযোগ্যভাবে হস্তক্ষেপ করতে পারে এবং ভুল তথ্যের কারণ হতে পারে। অধিকন্তু, ইস্টের ফ্লোকুলেশন এবং ঘনত্বের দ্রুত পরিবর্তনের জন্য এমন একটি যন্ত্র প্রয়োজন যার প্রতিক্রিয়া হার বেশি এবং যা একটি গতিশীল, কণা-সমৃদ্ধ পরিবেশ সহ্য করতে সক্ষম।
পরিপক্কতা এবং পরিস্রাবণ
গাঁজন প্রক্রিয়ার পরে, বিয়ারের ঘনত্ব যাচাই করে নিশ্চিত করতে হবে যে...চূড়ান্ত মাধ্যাকর্ষণ (FG)লক্ষ্যমাত্রা পূরণ হয়েছে। পরিপক্কতা এবং চূড়ান্ত প্যাকেজিং পর্যায়ে, কার্বনেশনের জন্য CO2 যোগ করার ফলে ঘনত্ব পরিমাপ জটিল হয়ে ওঠে, কারণ এটি তরলের ভৌত বৈশিষ্ট্য পরিবর্তন করে দেয়। এই পর্যায়ে এমন অত্যন্ত নির্ভুল যন্ত্রের প্রয়োজন হয় যা ঘনত্বের সূক্ষ্ম পরিবর্তন শনাক্ত করতে এবং সেগুলোকে দ্রবীভূত CO2-এর প্রভাব থেকে আলাদা করতে সক্ষম।
ব্রুইং-এর প্রতিটি ধাপের অন্তর্নিহিত প্রতিবন্ধকতাগুলো এমন সেন্সর প্রযুক্তির প্রয়োজনীয়তা তুলে ধরে, যা সেই ধাপগুলোর স্বতন্ত্র প্রক্রিয়াগত পরিস্থিতি সামাল দেওয়ার জন্য বিশেষভাবে তৈরি। একটি যন্ত্র যা ব্রাইট ট্যাঙ্কের অপেক্ষাকৃত স্বচ্ছ ও শীতল পরিবেশে ভালোভাবে কাজ করে, সেটি ম্যাশ টানের উষ্ণ, উত্তাল এবং ঘোলা পরিবেশে সম্পূর্ণ অবিশ্বস্ত হতে পারে। এর ফলে, এই নির্দিষ্ট প্রতিবন্ধকতাগুলো মাথায় রেখে ডিজাইন করা মজবুত ও উচ্চ-নির্ভরযোগ্য যন্ত্রের জন্য বাজারে একটি সুস্পষ্ট চাহিদা তৈরি হয়।
ঘনত্ব মিটার সম্পর্কে আরও জানুন


আরও অনলাইন প্রসেস মিটার

ঘনত্ব সেন্সর প্রযুক্তিসমূহের তুলনামূলক বিশ্লেষণ
একটি নির্বাচনব্রুয়ারি ঘনত্ব মিটারএটি একটি কৌশলগত সিদ্ধান্ত যা একটি ব্রুয়ারির নির্দিষ্ট আকার, বাজেট এবং প্রক্রিয়াগত প্রতিবন্ধকতার উপর নির্ভর করে। একটি সুচিন্তিত সিদ্ধান্ত নেওয়ার জন্য উপলব্ধ বিভিন্ন প্রযুক্তি সম্পর্কে বিশদ ধারণা থাকা অপরিহার্য।
ঐতিহ্যগত পদ্ধতি
সবচেয়ে সাধারণ ঐতিহ্যবাহী বাদ্যযন্ত্রগুলি হলহাইড্রোমিটারএবং রিফ্র্যাক্টোমিটার। ছোট আকারের কাজের জন্য এগুলো সাশ্রয়ী এবং ব্যবহারে সহজ। তবে, বাণিজ্যিক প্রেক্ষাপটে এগুলোর মৌলিক সীমাবদ্ধতা রয়েছে। এগুলোর জন্য ম্যানুয়াল, অফ-লাইন স্যাম্পলিং প্রয়োজন হয়, যা সময়সাপেক্ষ এবং এতে মানুষের ভুলের সম্ভাবনা থাকে। অধিকন্তু, এগুলো অবিচ্ছিন্ন, ইন-লাইন পরিমাপের জন্য উপযুক্ত নয়, এবং একটিহাইড্রোমিটারএটি একটি নির্দিষ্ট তাপমাত্রার জন্য ক্রমাঙ্কিত করা হয়, তাই এটি গরম ওয়ার্টে ব্যবহারের জন্য অনুপযুক্ত।
আধুনিক ইন-লাইন সেন্সর
আধুনিক ইন-লাইন সেন্সরগুলো একটি উল্লেখযোগ্য উন্নতি সাধন করে, যা সরাসরি প্রসেস স্ট্রিম থেকে অবিচ্ছিন্ন ও রিয়েল-টাইম ডেটা সরবরাহ করে।
কম্পনশীল ফর্ক ঘনত্ব মিটার
এই প্রযুক্তিতে একটি দ্বি-শাখা বিশিষ্ট রেজোনেটর ব্যবহৃত হয় যা একটি নির্দিষ্ট অনুনাদী কম্পাঙ্কে কম্পিত হয়। পারিপার্শ্বিক তরলের ঘনত্ব পরিবর্তিত হওয়ার সাথে সাথে, এটি শাখাগুলোর উপর ভরের ভার পরিবর্তন করে, যা ফলস্বরূপ কম্পনের কম্পাঙ্ক পরিবর্তন করে। এরপর মিটারটি এই কম্পাঙ্ক পরিবর্তনকে একটি ঘনত্বের মানের সাথে সম্পর্কযুক্ত করে। ভাইব্রেটিং ফর্ক মিটারগুলো সাধারণত মজবুত হয়, এতে কোনো চলমান অংশ থাকে না এবং অন্যান্য উন্নত প্রযুক্তির তুলনায় বেশি সাশ্রয়ী। তবে, এগুলো মিশ্রিত তরলের প্রতি সংবেদনশীল হতে পারে।CO2 বুদবুদযা কম্পনকে ব্যাহত করতে পারে এবং এর ফলে ভুল পাঠ পাওয়া যেতে পারে।
কোরিওলিস ভর প্রবাহ মিটার
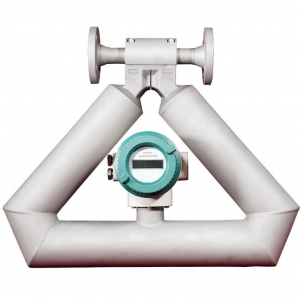
এই মিটারগুলো প্রকৃত ভর প্রবাহ এবং ঘনত্ব পরিমাপ করতে কোরিওলিস প্রভাব ব্যবহার করে। একটি কম্পনশীল নলের মধ্য দিয়ে প্রবাহিত হওয়ার সময় তরলটি নলটিকে কতটা মোচড় দেয়, তা পরিমাপ করার জন্য এটি ব্যবহৃত হয়। কম্পনের কম্পাঙ্ক তরলের ঘনত্বের সাথে সরাসরি সম্পর্কিত। কোরিওলিস মিটারগুলো অত্যন্ত নির্ভুল এবং একই সাথে দ্বৈত-চলকের পরিমাপ (ভর প্রবাহ এবং ঘনত্ব) প্রদান করে। এগুলো অত্যন্ত নির্ভরযোগ্য এবং বুদবুদ দ্বারা উল্লেখযোগ্যভাবে প্রভাবিত হয় না। এদের প্রধান অসুবিধা হলো এর উচ্চ প্রাথমিক খরচ, যা ছোট আকারের প্রতিষ্ঠানগুলোর জন্য সাধ্যাতীত হতে পারে।
আল্ট্রাসনিক ঘনত্ব মিটার
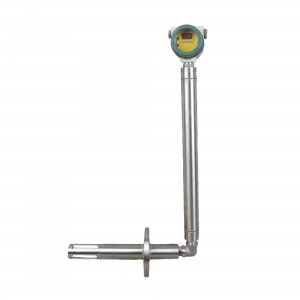
এই প্রযুক্তি তরলের মধ্য দিয়ে শব্দের গতি পরিমাপ করে ঘনত্ব নির্ণয় করে। কোনো মাধ্যমে শব্দের গতি তার ঘনত্ব এবং তাপমাত্রার উপর নির্ভরশীল। আল্ট্রাসনিক মিটার, যেমন...লনমিটার বিয়ার ঘনত্ব মিটারএগুলোর কিছু অনন্য সুবিধা রয়েছে যা এগুলোকে বিয়ার তৈরির জন্য বিশেষভাবে উপযুক্ত করে তোলে। এগুলো পারমাণবিক নয়, এতে কোনো চলমান অংশ নেই এবং তরলের বৈদ্যুতিক পরিবাহিতা, রঙ বা স্বচ্ছতা দ্বারা প্রভাবিত হয় না। বিয়ার তৈরির ক্ষেত্রে এটি একটি অত্যন্ত গুরুত্বপূর্ণ সুবিধা, যেখানে ওয়ার্ট (wort) কালো এবং ঘোলাটে হতে পারে। এর ব্যবহৃত স্বত্বাধিকারযুক্ত উচ্চ-কম্পাঙ্ক প্রযুক্তি...লনমিটার alকোহপুরানোএনসিআমাকে ধন্যবাদটেরখ এর জন্যইয়ার এটি বিশেষভাবে পরিমাপের নির্ভরযোগ্যতা বাড়ায়, এমনকি উচ্চ ঘনত্বের বায়ু বুদবুদযুক্ত তরলের ক্ষেত্রেও, যা গাঁজন প্রক্রিয়ার একটি প্রধান প্রতিবন্ধকতা।
সারণি ১: ঘনত্ব সেন্সর প্রযুক্তিসমূহের তুলনামূলক বিশ্লেষণ
| প্রযুক্তি | নীতি | খরচ (আপেক্ষিক) | নির্ভুলতা | বুদবুদ/ঘোলাটে অবস্থার জন্য উপযুক্ততা | সেরা অ্যাপ্লিকেশন |
| হাইড্রোমিটার | প্লবতা | খুব কম | নিম্ন | দুর্বল (বুদবুদ, কণা) | ছোট পরিসরে/বাড়িতে মদ তৈরি |
| কম্পনশীল কাঁটা | অনুনাদ কম্পাঙ্ক | মাঝারি | উচ্চ | মোটামুটি (বুদবুদ দ্বারা প্রভাবিত হতে পারে) | সাধারণ প্রক্রিয়া নিয়ন্ত্রণ |
| কোরিওলিস মিটার | কোরিওলিস প্রভাব | খুব উঁচু | চমৎকার | চমৎকার | উচ্চ-নির্ভুলতা/গুরুত্বপূর্ণ প্রক্রিয়া |
| আল্ট্রাসনিক মিটার | শব্দের বেগ | নিম্ন থেকে মাঝারি | উচ্চ | চমৎকার (বুদবুদ, রঙ, ঘোলাটে ভাব দ্বারা প্রভাবিত নয়) | মদ তৈরির সমস্ত পর্যায়, বিশেষ করে গাঁজন |
প্রযুক্তির মতোলনমিটার বিয়ার ঘনত্ব মিটারযা বলিষ্ঠ ও নির্ভরযোগ্য আলট্রাসনিক নীতি ব্যবহার করে, তা বিয়ার তৈরির পরিবেশের অনন্য প্রতিবন্ধকতাগুলো—ম্যাশের উচ্চ তাপমাত্রা থেকে শুরু করে গাঁজনের উচ্চ CO2 মাত্রা পর্যন্ত—মোকাবেলা করার জন্য বিশেষভাবে উপযুক্ত।
ব্রুয়ারি এবং ইন্টিগ্রেটরদের জন্য কৌশলগত সুপারিশ হলো ইন-লাইন, অবিচ্ছিন্ন ঘনত্ব পরিমাপ পদ্ধতি গ্রহণকে অগ্রাধিকার দেওয়া। একটি উন্নত যন্ত্রে প্রাথমিক বিনিয়োগ...বিয়ারের ঘনত্ব মাপার যন্ত্রশ্রম হ্রাস, পণ্যের উন্নত ধারাবাহিকতা, ব্যাচ নষ্ট হওয়ার পরিমাণ কমানো এবং গুণমানের সম্পূর্ণ শনাক্তকরণযোগ্যতার মতো বাস্তব সুবিধাগুলোর কারণে এই খরচ দ্রুত পুষিয়ে যায়। এই পদ্ধতিটি কেবল প্রতিটি ব্রু-এর বিশুদ্ধতাকেই রক্ষা করে না, বরং ক্রমাগত প্রক্রিয়াগত উন্নতির জন্য প্রয়োজনীয় মৌলিক তথ্যও সরবরাহ করে। ব্রুইং-এর ভবিষ্যৎ কোনো রহস্য নয়; এটি একটি ডেটা-চালিত প্রক্রিয়া, যা মল্ট থেকে শুরু করে চূড়ান্ত পণ্য পর্যন্ত সূক্ষ্মভাবে নিয়ন্ত্রিত হয়। একটি সংগ্রহ করুন এবং এখনই চেষ্টা করে দেখুন।


